
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-24 Origen:Sitio


¿El calor excesivo está arruinando silenciosamente la calidad de su extrusión de plástico? Camine hacia cualquier piso de fabricación activo. Rápidamente se dará cuenta de que una extrusora es mucho más que un simple tubo calentado. Una extrusora de un solo tornillo depende en gran medida de la fricción mecánica para fundir polímeros sólidos. Sin una refrigeración precisa y sensible, esta fricción implacable provoca una grave degradación del polímero. El resultado son tasas de desperdicio inaceptables y pérdida de ganancias.
En esta guía completa, eliminamos los consejos genéricos. Nos sumergimos profundamente en la termodinámica de la extrusión desde una perspectiva de ingeniería de vanguardia. Aprenderá a combinar tecnologías de refrigeración específicas con sus materiales y comprenderá los matices mecánicos de la gestión térmica. También cubrimos pasos cruciales de solución de problemas para mantener su máquina granuladora de plástico funcionando con la máxima eficiencia.
Comprender la termodinámica interna es fundamental. La extracción de calor es tan vital como la aplicación de calor. La maquinaria convierte los gránulos de plástico sólidos en un fluido viscoso uniforme. Funciona como un motor termodinámico complejo. La energía mecánica del motor principal se convierte continuamente en energía térmica.
A medida que el tornillo gira, fuerza el material contra la pared interior del cilindro. Esto crea intensas fuerzas de corte. El polímero se comprime y se funde. Esta fricción interna genera enormes cantidades de calor mediante disipación viscosa. Durante los ciclos de rotación de alta velocidad, la fricción de corte genera significativamente más energía térmica que los calentadores de fundición externos.
Una vez que el sistema alcanza su temperatura de funcionamiento estable, a menudo notará que las bandas calefactoras se apagan por completo. En este momento crítico, el sistema de refrigeración debe tomar el control instantáneamente. Necesita eliminar el exceso de calor por fricción. Si el mecanismo de enfriamiento no funciona, la temperatura de la masa fundida aumenta incontrolablemente. Esto desencadena fallas de procesamiento inmediatas.
El control preciso de la temperatura constituye la base absoluta para producir resultados de alta calidad. Cuando el exceso de calor cortante no se controla, el polímero fundido supera fácilmente su ventana máxima de procesamiento. Las cadenas moleculares dentro del plástico comienzan a fracturarse.
Para los operadores que manejan el piso, la mala regulación de la temperatura se manifiesta físicamente. Se ven materiales quemados, un color amarillento severo y una viscosidad de la masa fundida que fluctúa enormemente. Estas variaciones provocan oscilaciones en el cabezal del troquel. En última instancia, se obtienen gránulos de tamaño desigual y con una integridad estructural deficiente. La implementación de una infraestructura de enfriamiento robusta asegura la temperatura óptima de fusión. Esto asegura una geometría uniforme de los gránulos y preserva las propiedades mecánicas del polímero.
Si observamos los desarrollos recientes en la fabricación de extrusión, vemos un cambio masivo hacia una gestión térmica energéticamente eficiente. Los mandatos de sostenibilidad global más estrictos y los crecientes costos de la electricidad están impulsando este cambio. Los fabricantes de primer nivel están abandonando las bombas de funcionamiento continuo y los ventiladores estándar. En cambio, la industria está adoptando ampliamente sopladores de frecuencia variable y circuitos de enfriamiento inteligentes de circuito cerrado. Las válvulas proporcionales automatizadas gobiernan estos sistemas avanzados.
Esta evolución reduce drásticamente el consumo de energía. También proporciona las tolerancias de temperatura hiperprecisas necesarias para procesar compuestos reciclados avanzados. Para los gerentes de planta, esto significa menores costos operativos y una intervención manual significativamente menor en la fábrica.
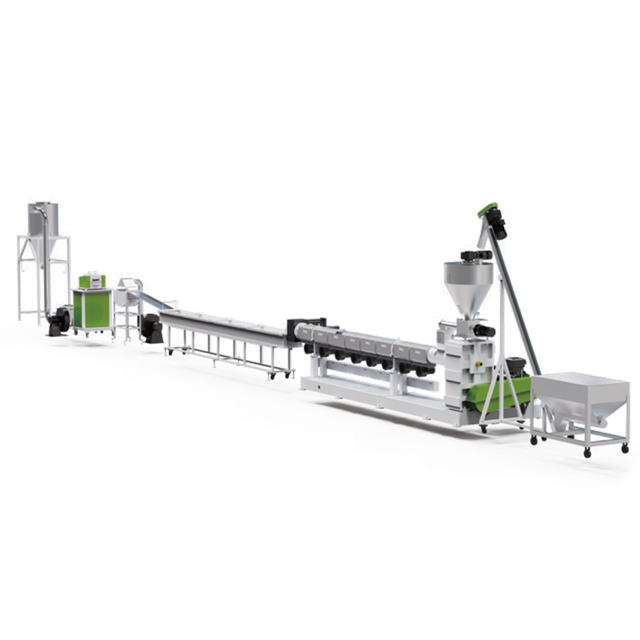
Para combatir la acumulación térmica, los fabricantes implementan tres tecnologías principales. La selección final depende en gran medida de la tasa de eliminación de calor requerida, la sensibilidad térmica del material y su presupuesto operativo.
La refrigeración por aire sigue siendo el método de gestión térmica más accesible. El cilindro del extrusor cuenta con calentadores de aluminio fundido o cobre con aletas profundas integradas. Estas aletas maximizan la superficie. Los sopladores centrífugos eléctricos se ubican directamente debajo o al lado de estas aletas. Cuando una zona específica del barril excede su punto de ajuste, un termopar envía una señal al PLC. El soplador se activa instantáneamente. Obliga al aire ambiente de la fábrica a pasar a través de las aletas para disipar el calor atrapado.
La principal ventaja es la simplicidad operativa. La refrigeración por aire requiere un mantenimiento mínimo y no conlleva ningún riesgo de fugas de líquido catastróficas. Sin embargo, el aire posee una capacidad calorífica específica relativamente baja. Tiene dificultades para disipar el calor de forma eficaz en aplicaciones de rendimiento extremadamente alto o en entornos fabriles sofocantes de verano.
Cuando el enfriamiento por aire por convección es insuficiente, interviene el enfriamiento por agua. Esta arquitectura hace circular agua fría o a temperatura ambiente a través de tubos de cobre firmemente envueltos alrededor del barril. Alternativamente, el fluido fluye a través de canales con núcleo mecanizados con precisión y ocultos dentro del propio cañón. Las válvulas solenoides regulan el flujo de fluido basándose en el controlador PID central.
El agua cuenta con una conductividad térmica excepcional. Elimina enormes cantidades de calor del cañón casi instantáneamente. Esta característica es absolutamente crítica para las líneas de extrusión de alta velocidad. Las compensaciones incluyen mayores costos de capital inicial y la estricta necesidad de una fuente de agua limpia.
Para aplicaciones altamente especializadas, el aceite térmico reemplaza al agua. Los fluidos de transferencia de calor a alta temperatura se bombean a través de camisas de circuito cerrado que envuelven el barril. La refrigeración por aceite se utiliza explícitamente cuando se procesan plásticos técnicos a temperaturas extremadamente altas, como el PEEK. La introducción de agua en estos entornos extremos provocaría que se convirtiera instantáneamente en vapor. El aceite proporciona un control de temperatura muy estable en rangos elevados.
| Tipo de enfriamiento | Capacidad de eliminación de calor | Nivel de mantenimiento | Aplicaciones de materiales ideales |
|---|---|---|---|
| Refrigeración por aire | Moderado | Bajo | PP, PE, ABS, Poliolefinas en general |
| Refrigeración por agua | muy alto | Medio a alto | PVC, PET, compuestos de alta velocidad |
| Enfriamiento de aceite | Alta precisión a altas temperaturas | Alto | PEEK, Fluoropolímeros, Resinas de ingeniería |
Mientras que el enfriamiento del barril gestiona la dinámica térmica desde afuera hacia adentro, ciertos escenarios de producción exigentes requieren extracción de calor desde adentro hacia afuera. Esta gestión térmica especializada se logra mediante el enfriamiento del tornillo.
El enfriamiento del tornillo requiere la fabricación de un orificio hueco preciso en el eje central del tornillo extrusor sólido. Se instala una unión giratoria en el extremo de la caja de cambios. Este inteligente sello mecánico permite que las tuberías de instalaciones estacionarias bombeen líquido con temperatura controlada directamente al eje metálico giratorio. Un tubo de sifón interno garantiza que el fluido recorra toda la longitud del orificio antes de regresar.
El enfriamiento de la raíz del tornillo es particularmente crítico en las zonas de alimentación y compresión iniciales. Si el núcleo de metal se calienta demasiado, los gránulos de plástico crudo se derriten prematuramente y se adhieren al tornillo. Este fenómeno frustrante se conoce en la sala como puente. Destruye por completo la eficiencia del transporte hacia adelante.
En una línea continua de granulación de plástico , la alimentación constante del material no es negociable. Al mantener una raíz del tornillo más fría, la materia prima retiene suficiente fricción contra la pared del cilindro para ser empujada hacia adelante mecánicamente. Este equilibrio de temperatura interna garantiza una producción estable y sin sobretensiones en el cabezal de troquel.
Seleccionar la tecnología de refrigeración correcta nunca es una decisión genérica. Debe hacer coincidir la configuración con las propiedades reológicas específicas de su polímero y su rendimiento objetivo.
El polipropileno y el polietileno son plásticos básicos muy tolerantes. Poseen amplias ventanas de temperatura de procesamiento y exhiben una excelente estabilidad térmica bajo cizallamiento. Para una línea de peletización de PP PE estándar que funciona con capacidades típicas de 300 a 1000 kg/h con una relación L/D de 30:1 a 36:1, la refrigeración por aire de alta eficiencia combinada con calentadores con aletas de aluminio fundido es casi siempre la opción más práctica. Proporciona una amplia disipación de calor y al mismo tiempo mantiene notablemente bajos los gastos de mantenimiento a largo plazo.
En marcado contraste, materiales como el PVC o el PET requieren una gestión térmica agresiva. El PVC opera dentro de una ventana de procesamiento muy delgada. El PET requiere un control preciso de la temperatura para evitar la degradación de la viscosidad intrínseca durante la fase de peletización. Para estos polímeros volátiles, son obligatorios sistemas de refrigeración líquida de alta capacidad de respuesta. Se deben utilizar en gran medida camisas de agua o aceite especializado para garantizar que cualquier pico de calor por fricción se neutralice instantáneamente.
Incluso los sistemas de refrigeración con diseño más robusto requieren un control sistémico. El diagnóstico de la causa raíz minimiza rápidamente el producto rechazado y previene daños permanentes al equipo.
Para los sistemas de refrigeración líquida, el modo de falla principal es la acumulación silenciosa de incrustaciones minerales. Si nota una respuesta lenta de la temperatura donde el PLC ordena el enfriamiento pero la temperatura del barril permanece alta, es muy probable que haya una restricción del flujo. También es posible que observes una acumulación de color blanco tiza alrededor de los accesorios de cobre.
El culpable suele ser el carbonato de calcio que precipita del agua de la instalación sin tratar. Esta báscula actúa como un potente aislante térmico. Los equipos de mantenimiento deben hacer circular una solución ácida suave inhibida a través de los circuitos para disolver estos depósitos. En el futuro, la mejor medida preventiva es la transición de la maquinaria a un sistema de circuito cerrado que utiliza agua tratada.
Los sistemas enfriados por aire son altamente susceptibles a la contaminación ambiental. Si camina por el piso de la fábrica y nota que una zona específica del cilindro excede constantemente su punto de ajuste mientras el ventilador está funcionando, es probable que tenga un bloqueo del flujo de aire.
El polvo ambiental y los finos de polímero se acumulan densamente entre las aletas del calentador de aluminio. La solución inmediata es apagar y usar aire comprimido a alta presión para limpiar las aletas. Si el motor del ventilador no se activa por completo, los técnicos deben sacar el multímetro para verificar si hay relés de estado sólido quemados o un devanado del motor defectuoso.
La adquisición de maquinaria industrial pesada requiere una comunicación técnica meticulosa. Asumir que una configuración de refrigeración estándar del catálogo será suficiente es un error de adquisición común.
El tamaño y la capacidad de intercambio de calor de su sistema de enfriamiento deben escalar linealmente con su rendimiento mecánico objetivo. Una máquina diseñada para producir 200 kg/h tiene requisitos de disipación térmica muy diferentes a los de una línea masiva de 1000 kg/h. Proporcione al fabricante las hojas de datos exactas del material. Esto permite a su equipo de ingeniería calcular con precisión el calor cortante previsto y dimensionar los sopladores o bombas de agua en consecuencia.
No acepte configuraciones predeterminadas sin verificar que cumplan con sus realidades operativas locales. Haga preguntas específicas durante la revisión de ingeniería. ¿Los serpentines de enfriamiento internos están fabricados con cobre de alta calidad para una conductividad superior? ¿Qué marca de sopladores y válvulas solenoides se utilizan? ¿Puede el proveedor integrar un enfriador de agua de circuito cerrado directamente en la base de la máquina?
Elegir el sistema de refrigeración óptimo es un pilar fundamental para el éxito de su extrusión. La elección correcta depende completamente de su polímero específico, sus ambiciones de rendimiento y el entorno de sus instalaciones. Una gestión térmica correctamente especificada garantiza una producción fiable y repetible día tras día.
Una extrusora de un solo tornillo bien configurada y equipada con una arquitectura de enfriamiento personalizada funciona excepcionalmente bien. Tómese el tiempo para diseñar correctamente la dinámica térmica desde el primer día. Deje de permitir que el calor cortante no controlado dicte la calidad de su producción. Explore soluciones de extrusión de alto rendimiento y encuentre la configuración de gestión térmica exacta para su proyecto personalizado para garantizar una ejecución impecable.
Este fenómeno se debe enteramente a la fricción de corte. La acción mecánica del giro del tornillo convierte la energía cinética del motor en intenso calor interno. Una vez que se alcanza la velocidad de funcionamiento, la fricción por sí sola genera calor más que suficiente para derretir el plástico. Si los ventiladores de refrigeración o las líneas de circulación de líquido no funcionan correctamente, este calor de fricción continuo no puede escapar.
Sí, modernizar el sistema de gestión térmica en una línea existente es muy eficaz. Los operadores frecuentemente actualizan los ventiladores estándar de fábrica por sopladores industriales de alto CFM para aumentar el flujo de aire. Para un control más agresivo, puede adaptar el cañón con calentadores de aluminio fundido refrigerados por agua. La actualización de los relés del gabinete de control a relés de estado sólido también mejorará significativamente la capacidad de respuesta.
Para la gran mayoría de aplicaciones estándar de polipropileno y polietileno, la refrigeración por aire de alta eficiencia es la mejor opción. La refrigeración por aire proporciona una disipación de calor adecuada y al mismo tiempo es significativamente más rentable. La refrigeración por agua generalmente se reserva para salidas de capacidad extremadamente alta donde el calor por fricción supera los límites del aire ambiental.
La frecuencia del mantenimiento depende en gran medida de su entorno específico. Para los sistemas enfriados por aire, las aletas de aluminio y las entradas del ventilador deben limpiarse de polvo al menos una vez al mes. Para los sistemas enfriados por agua que utilizan agua urbana estándar, las camisas de enfriamiento deben lavarse químicamente para eliminar las incrustaciones minerales cada tres a seis meses.
Un enfriador de circuito cerrado sirve como sistema nervioso central para la estabilidad térmica. Proporciona un suministro de agua refrigerada muy constante a las camisas del cañón. Al aislar el suministro de agua, evita por completo la acumulación de incrustaciones minerales y garantiza una estabilidad absoluta de la producción.
El perfil de temperatura ideal suele seguir una curva inversa o en forma de joroba, según el polímero. La zona de alimentación requiere un enfriamiento máximo para evitar la fusión y formación de puentes prematuros. La zona de compresión necesita un enfriamiento moderado para equilibrar el calor cortante. La zona de medición exige una gestión térmica hiperprecisa para garantizar una viscosidad uniforme de la masa fundida antes de que el polímero llegue al cabezal del troquel.
Un sistema de enfriamiento de tamaño insuficiente presenta claras señales de alerta operativas. Observará sobrepasos crónicos de temperatura en las zonas de compresión y dosificación a pesar de que los sopladores o las bombas funcionen a plena capacidad. Además, la temperatura de fusión será constantemente superior a los puntos de ajuste del barril. Esto conduce a una degradación de las propiedades del material y a fuertes oscilaciones en la matriz.


