
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-12 Origen:Sitio


¿Tiene dificultades para encontrar maquinaria de extrusión que se ajuste exactamente a sus objetivos de producción? Imagínese una fábrica bulliciosa. Los equipos recién instalados se atascan constantemente. La causa fundamental suele ser simple pero fatal: la máquina no puede soportar el alto contenido de humedad de la chatarra posconsumo. Esta es una dura realidad para los operadores que dependen de equipos genéricos disponibles en el mercado. La maquinaria estandarizada rara vez ofrece un retorno de la inversión sólido cuando se trata de mezclas de polímeros únicas o restricciones espaciales estrictas.
El sector del reciclaje de plásticos está atravesando actualmente un cambio estructural masivo. Impulsados por estrictas regulaciones globales de embalaje y la rápida adopción de modelos de economía circular, los procesadores enfrentan materias primas cada vez más complejas. Estamos viendo un fuerte aumento en los flujos de desechos de polímeros mixtos fuertemente contaminados con tintas, residuos orgánicos y niveles variables de humedad. Esta tendencia en toda la industria exige capacidades agresivas de filtración de material fundido y sistemas de desgasificación de alto vacío. Se acabaron los días en los que se dependía de maquinaria única para todos. Las instalaciones modernas requieren unidades de procesamiento altamente adaptables y diseñadas a medida para mantener una calidad de pellet estable y seguir siendo comercialmente competitivos.
En esta guía de ingeniería, aprenderá cómo opera un fabricante especializado como su socio técnico. Exploraremos cómo traducen los datos de materias primas en sistemas confiables y de alta eficiencia adaptados a su plan operativo exacto.
La adquisición de equipos de extrusión industrial requiere una preparación interna meticulosa. Antes de acercarse a un proveedor, los gerentes de planta deben recopilar datos empíricos sobre las capacidades actuales de sus instalaciones y los objetivos de producción futuros. Estos datos sirven como modelo fundamental. Sin él, el equipo de ingeniería está esencialmente volando a ciegas.
Las propiedades físicas y químicas de su materia prima dictan todo el diseño mecánico del sistema de extrusión. Los operadores de la planta deben identificar claramente su material de entrada. ¿Procesa chatarra industrial limpia, plásticos mixtos posconsumo o películas agrícolas altamente contaminadas? Cada material posee una densidad aparente, un índice de flujo de fusión y un contenido de humedad distintos.
Además, es fundamental determinar el rendimiento objetivo en kilogramos por hora. Proyectar con precisión sus objetivos de producción evita el costoso error de subdimensionar el motor o sobredimensionar el cilindro. Ambos escenarios conducen inevitablemente a graves ineficiencias energéticas, plastificación deficiente y calidad inconsistente de los pellets.
Las limitaciones espaciales influyen directamente en la disposición física de la línea de procesamiento. Un fabricante necesita saber las dimensiones exactas de sus instalaciones. Esto determina si se requiere un diseño lineal, una configuración en forma de L o un diseño en forma de U que ahorre espacio para adaptarse de manera óptima al piso de la fábrica.
La capacidad eléctrica es igualmente importante. Las extrusoras industriales requieren una potencia sustancial para los motores de accionamiento primario y los sistemas de calefacción multizona. Específicamente, evaluar el voltaje, la fase y el amperaje disponible de sus instalaciones previene sobrecargas localizadas de la red eléctrica. Garantiza un funcionamiento estable y continuo sin disparar los disyuntores de la planta.
| Métrica de evaluación | Puntos de datos específicos requeridos por los ingenieros |
|---|---|
| Perfil de materiales | Tipo de polímero, densidad aparente, porcentaje de humedad, nivel de contaminación. |
| Objetivo de producción | Rendimiento mínimo y máximo esperado por hora |
| Diseño espacial | Largo, ancho y alto de techo disponibles en metros |
| Capacidad de energía | Total de kilovatios disponibles, voltaje, frecuencia de corriente alterna. |
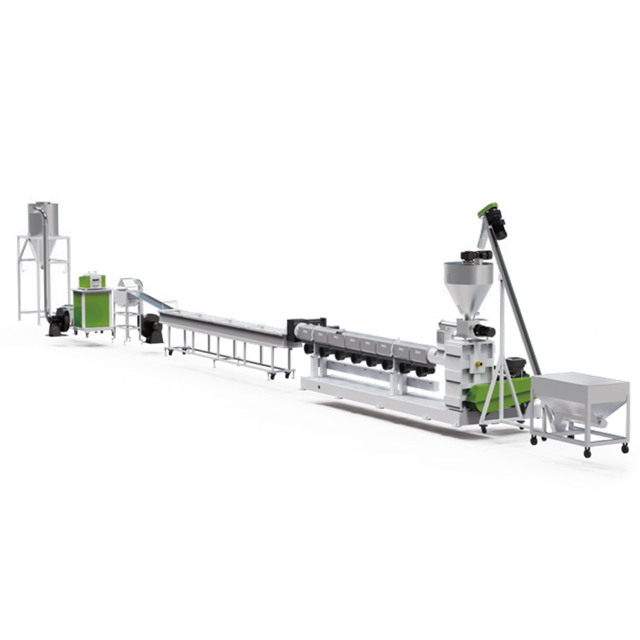
El polipropileno y el polietileno representan la gran mayoría de los termoplásticos reciclados. Diseñar un sistema específicamente para estas poliolefinas requiere una comprensión profunda de su comportamiento térmico y propiedades físicas únicas.
Las poliolefinas se comportan de manera completamente diferente según su forma original. Las escamas rígidas de tuberías trituradas o piezas moldeadas por inyección se introducen fácilmente en tolvas estándar debido a su alta densidad aparente. Por el contrario, las películas blandas o las bolsas tejidas son ligeras. Son muy propensos a formar puentes en la garganta de alimentación, lo que provoca caídas peligrosas en la presión de fusión.
Para resolver este cuello de botella logístico, los ingenieros suelen especificar una línea de peletización de PP PE personalizada y adaptada a la forma del material. Para los plásticos rígidos, los sistemas suelen diseñarse con diámetros de tornillo que oscilan entre 90 mm y 160 mm, capaces de ofrecer producciones estables de 300 a 1000 kilogramos por hora. Para películas livianas, se agregan cortadores-compactadores integrados para densificar el material antes de que ingrese al tornillo extrusor. Esto garantiza un proceso de alimentación constante y sin sobretensiones que protege el motor principal.
La elección entre una configuración de una sola etapa o de dos etapas depende completamente de la contaminación y el nivel de humedad del material de entrada.
| Tipo de sistema | más adecuado para | la ventaja clave de ingeniería |
|---|---|---|
| Etapa única | Chatarra industrial limpia, escamas rígidas lavadas | Menor consumo de energía específico, menor huella, mantenimiento simplificado. |
| Doble etapa | Películas muy impresas, residuos posconsumo con alto contenido de humedad | Pantallas de filtración duales, eliminación agresiva de la humedad, homogeneización superior del material fundido. |
Un fabricante confiable probará sus muestras de materiales para recomendar la configuración mecánica más rentable. Esto evita gastos de capital innecesarios en sistemas sobrediseñados y al mismo tiempo garantiza la calidad del producto.
Los equipos independientes rara vez funcionan en vacío. Una fase crítica del proceso de ingeniería implica garantizar que la nueva maquinaria se sincronice perfectamente con la infraestructura existente de sus instalaciones.
El mecanismo de alimentación de la extrusora debe coincidir exactamente con el rendimiento de su equipo de preparación anterior, como trituradoras o arandelas de fricción. Si el equipo anterior entrega el material más rápido de lo que la unidad de procesamiento puede manejar, se producen bloqueos graves. Imagine a un operador obligado a desatascar manualmente una tolva con puente cada hora. Una sincronización adecuada elimina esta pesadilla operativa.
Los fabricantes solucionan esto integrando sistemas de dosificación gravimétrica. Estos alimentadores automáticos se comunican directamente con el motor del extrusor principal. Ajustan la velocidad de alimentación en tiempo real para mantener una presión óptima del cilindro y evitar que el motor se cale.
El método de corte debe alinearse perfectamente con la resistencia del polímero en estado fundido. Una máquina peletizadora de plástico a medida se puede combinar con varias tecnologías de corte. Las opciones incluyen peletizadores de anillo de agua para poliolefinas estándar, cortadores de hebras tradicionales para productos fundidos de alta viscosidad o sistemas submarinos avanzados para microgránulos de primera calidad.
Tras la fase de corte, el equipo de ingeniería planifica la integración de secadores centrífugos, cribas de clasificación vibratorias y sistemas de transporte neumático. Esto garantiza que los pellets finales se enfríen, sequen y se transporten a los silos de almacenamiento sin intervención manual. El resultado es una reducción drástica de los costes laborales y de los riesgos de contaminación cruzada.
Uno de los dilemas más comunes en el procesamiento de polímeros es la elección entre tecnologías de uno y dos tornillos. Un fabricante objetivo analiza su aplicación específica para recomendar la solución mecánica adecuada en lugar de impulsar la opción más cara.
Las extrusoras de un solo husillo dominan los sectores estándar de reciclaje y extrusión de perfiles. Debido a que dependen del flujo de arrastre, están diseñados para generar una presión alta y estable en el cabezal del troquel. Esto los hace excepcionalmente eficientes para bombear y dar forma a masas fundidas homogéneas.
Mecánicamente hablando, las máquinas de un solo tornillo son más simples, más fáciles de mantener y requieren una menor inversión de capital. Siguen siendo la opción estándar indiscutible para procesar termoplásticos comunes donde no se requiere una mezcla dispersiva intensa.
Las extrusoras de doble tornillo cuentan con dos tornillos entrelazados que proporcionan una mezcla dispersiva y distributiva superior. Una fábrica de buena reputación solo recomendará un sistema de doble tornillo para aplicaciones muy específicas. Estos incluyen combinar polímeros con grandes volúmenes de carbonato de calcio, agregar masterbatches de colores intensos, mezclar polímeros incompatibles o realizar una extrusión reactiva.
La rentabilidad operativa está directamente relacionada con la eficiencia energética y el nivel de automatización del equipo de extrusión. La ingeniería personalizada se centra en gran medida en minimizar el consumo de energía específico por kilogramo de pellets producido.
El motor de accionamiento primario consume la gran mayoría de la electricidad en una línea de granulación de plástico . Tomemos como ejemplo el reciclaje de escamas de botellas de PET. El procesamiento de PET requiere sistemas de vacío de dos etapas especializados y una relación de longitud a diámetro que a menudo se eleva a 36:1 para garantizar una eliminación extrema de la humedad sin degradación de la viscosidad intrínseca.
Para alimentar estos sistemas robustos de manera eficiente, las fábricas de primer nivel utilizan motores de corriente alterna de alta eficiencia combinados con variadores de frecuencia. Estas unidades avanzadas ajustan el consumo de energía dinámicamente en función de la carga real requerida por el tornillo. Además, los fabricantes aíslan el barril con cubiertas térmicas especializadas y bandas calefactoras cerámicas de alta eficiencia. Esto reduce significativamente la pérdida de calor ambiental y reduce los costos operativos generales.
Las líneas de extrusión modernas dependen en gran medida de controladores lógicos programables e interfaces hombre-máquina para mantener la estabilidad del proceso.
El software personalizado permite a los operadores establecer perfiles de temperatura precisos, monitorear la presión de fusión y realizar un seguimiento del par del motor en tiempo real. Los controles inteligentes también cuentan con sistemas de alarma automatizados. Estas alertas notifican a los operadores sobre problemas potenciales, como un cambiador de malla obstruido o una caída en la presión de enfriamiento del agua, mucho antes de que provoquen un tiempo de inactividad de la máquina o comprometan la calidad del pellet.
Invertir en equipos de extrusión industrial requiere un riguroso proceso de verificación. Un fabricante de renombre no se basa únicamente en cálculos teóricos. En cambio, utilizan datos empíricos recopilados durante fases de prueba integrales antes de que el equipo salga de sus instalaciones.
Las pruebas de aceptación en fábrica son un proceso de evaluación exhaustivo. El fabricante opera la línea de extrusión completamente montada en condiciones de producción simuladas. El objetivo principal es validar que la maquinaria cumple con las especificaciones técnicas, los estándares de seguridad y los requisitos de rendimiento acordados.
Un protocolo de prueba estándar implica hacer funcionar la máquina durante varias horas continuas para observar su estabilidad térmica e integridad mecánica bajo carga. Uno de los aspectos más cruciales de una prueba exitosa es el uso de las materias primas reales del cliente. Probar una máquina con gránulos de plástico vírgenes y limpios no proporciona ninguna garantía si el usuario final tiene la intención de procesar películas agrícolas con muchas impresiones. Al pasar su material exacto a través del sistema, el equipo de ingeniería evalúa cómo el perfil del tornillo maneja las propiedades reológicas específicas de su polímero.
Los datos recopilados durante las pruebas sirven como base para los ajustes finales. Si la presión de fusión fluctúa más allá de las tolerancias aceptables, los ingenieros de fábrica modifican la configuración del cambiador de pantalla o ajustan el perfil de temperatura en la zona de compresión. Si los gránulos finales presentan defectos superficiales, se ejecuta inmediatamente un ajuste fino de la temperatura del cabezal del troquel o un ajuste del caudal de agua de refrigeración.
| Parámetro de prueba | Enfoque de evaluación | Acción correctiva si falla |
|---|---|---|
| Capacidad de rendimiento | Kilogramos por hora a RPM óptimas | Ajustar el perfil del tornillo o el mecanismo de alimentación. |
| Estabilidad de la presión de fusión | Fluctuaciones de presión en el cabezal de troquel | Calibre las zonas de calentamiento o inspeccione el cambiador de pantalla |
| Calidad de los pellets | Uniformidad de tamaño, densidad y ausencia de huecos. | Ajuste la velocidad del cortador o mejore la desgasificación al vacío |
Seleccionar un fabricante es una decisión estratégica que va mucho más allá del precio de compra inicial. El costo total de propiedad, que incluye el consumo de energía, los costos de mantenimiento, la disponibilidad de repuestos y la longevidad del equipo, debe impulsar su estrategia de adquisiciones.
La diferencia fundamental entre un fabricante premium y un proveedor de bajo costo radica en la profundidad de la ingeniería. Una instalación altamente competente cuenta con un equipo dedicado de investigación y desarrollo capaz de diseñar geometrías de tornillos personalizadas adaptadas a su polímero específico.
Es vital distinguir entre un verdadero fabricante y un ensamblador de equipos. Los ensambladores compran cilindros, tornillos y cajas de engranajes estándar de proveedores externos y simplemente los atornillan. Un verdadero fabricante mecaniza sus propios componentes principales internamente. Esto les permite aplicar tratamientos metalúrgicos avanzados, como recubrimientos bimetálicos o procesos de nitruración especializados, mejorando drásticamente la resistencia al desgaste frente a contaminantes abrasivos.
Incluso la maquinaria de extrusión más robusta requiere eventualmente mantenimiento. El verdadero valor de un fabricante a menudo se revela después de la puesta en servicio del equipo. Evaluar la infraestructura de soporte postventa de la fábrica. ¿Mantienen un inventario completo de repuestos críticos? ¿Cuál es su tiempo de respuesta garantizado para soporte técnico? Un socio confiable siempre envía técnicos experimentados a sus instalaciones para la instalación, asegurando que su equipo esté completamente equipado para operar la línea de manera eficiente.
La compra de equipos de extrusión industrial representa una asociación comercial estratégica. El fabricante adecuado actúa como consultor, diseñando tecnología para que coincida con sus objetivos operativos específicos en lugar de imponer un modelo estándar en su flujo de trabajo. La personalización, las rigurosas pruebas de fábrica y la orientación de expertos garantizan la rentabilidad de la producción a largo plazo. Ya sea que esté integrando una unidad independiente o reacondicionando una instalación completa, la ingeniería de precisión es su mejor protección contra el tiempo de inactividad. Para explorar maquinaria personalizada adaptada a sus especificaciones exactas de materiales y espacio de fábrica, visite el sitio web oficial en https://www.jwell-recycling.com para conectarse con expertos en ingeniería senior hoy.
Las extrusoras de un solo husillo son muy eficientes para procesar termoplásticos estándar, incluidos PET, PP, PE, ABS y PVC. Se destacan en aplicaciones y configuraciones de reciclaje estándar donde se requiere una presión estable y una producción constante. En entornos de procesamiento donde la composición intensa no es el objetivo principal, un sistema de un solo tornillo proporciona el equilibrio óptimo entre eficiencia energética, estabilidad del procesamiento y simplicidad operativa.
El plazo de fabricación depende en gran medida de la complejidad del equipo y del nivel de personalización requerido. Para una máquina estándar, la producción y las pruebas suelen tardar entre 45 y 60 días. Sin embargo, para una línea altamente personalizada que incluye unidades de desgasificación especializadas, geometrías de tornillo personalizadas y automatización posterior integrada, el proceso puede tardar entre 60 y 90 días. Este plazo garantiza un mecanizado interno riguroso y pruebas integrales de aceptación en fábrica.
Sí, un sistema de un solo tornillo puede procesar tanto escamas rígidas como películas blandas y livianas, siempre que esté equipado con el mecanismo de alimentación correcto. El triturado rígido normalmente se puede alimentar mediante una tolva volumétrica o gravimétrica estándar. El procesamiento de películas blandas requiere un alimentador forzado o un compactador integrado para densificar el material liviano antes de que ingrese al cilindro de la extrusora. Esto garantiza una velocidad de avance constante y evita que el material se acumule.
La relación longitud-diámetro es un parámetro de ingeniería crítico que determina el tiempo de residencia del polímero dentro del barril calentado. Un cilindro más largo proporciona más superficie y tiempo para que el plástico se derrita uniformemente. También permite la integración de múltiples zonas de desgasificación al vacío. Esto es absolutamente esencial cuando se procesan materiales reciclados que contienen altos niveles de humedad, tintas residuales o contaminantes volátiles.
Los fabricantes de primer nivel ofrecen servicios integrales de puesta en marcha e instalación in situ. Una vez enviado el equipo, la fábrica envía ingenieros mecánicos y eléctricos con experiencia a sus instalaciones. Estos técnicos supervisan la instalación física, integran la nueva maquinaria con sus sistemas ascendentes y descendentes existentes y llevan a cabo extensas sesiones de capacitación para sus operadores.
Cuando se diseña con metalurgia de alta calidad, como cilindros bimetálicos y tornillos nitrurados, una línea de extrusión industrial en buen mantenimiento puede funcionar fácilmente durante 15 a 20 años. La vida útil de componentes desgastables como tornillos y cilindros depende de la abrasividad del material procesado. El procesamiento de chatarra altamente contaminada requerirá un reemplazo de componentes más frecuente en comparación con el procesamiento de trituración industrial limpia.
La estabilidad del proceso se mantiene mediante una combinación de automatización inteligente y mantenimiento preventivo de rutina. Los operadores confían en las interfaces PLC para monitorear la presión de fusión, las zonas de temperatura y el amperaje del motor en tiempo real. Cambiar constantemente las pantallas de filtración antes de que se produzcan picos de presión, garantizar un flujo continuo de agua de refrigeración y alimentar el material a una velocidad constante y controlada gravimétricamente son las formas más efectivas de evitar las fluctuaciones del proceso.


