
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-25 Origen:Sitio


A medida que se intensifica la presión global por la sostenibilidad, el sector de fabricación de plásticos está experimentando un cambio masivo hacia economías circulares. Análisis de mercado recientes indican una evolución crítica en la industria: el reciclaje mecánico está pasando rápidamente del reciclaje básico a la composición de alto valor. Impulsados en gran medida por mandatos legislativos como la Directiva sobre envases y residuos de envases de la Unión Europea, ahora se exige a los fabricantes que incorporen hasta un 30 por ciento de contenido reciclado posconsumo en aplicaciones estructurales y de calidad alimentaria. Este cambio regulatorio obliga a los operadores de plantas a integrar flujos de desechos muy contaminados en productos premium sin sacrificar la integridad estructural. Sin embargo, los administradores de instalaciones veteranos saben que el reciclaje de plástico industrial rara vez es tan simple como fundir chatarra vieja.
Las resinas posconsumo y los desechos industriales a menudo llegan con graves inconsistencias, alto contenido de humedad y diversos contaminantes. Estas variables caóticas hacen que sea increíblemente difícil combinarlos en materiales reutilizables de alta calidad utilizando equipos convencionales de un solo tornillo. Esto plantea una pregunta crítica para los tomadores de decisiones que evalúan las actualizaciones de las plantas con respecto a cómo combinar con éxito estas complejas mezclas de resina reciclada.
La respuesta está en la ingeniería de extrusión avanzada. La tecnología de doble tornillo co-rotativo se ha convertido en el estándar de la industria para manejar los complejos desafíos termomecánicos asociados con los polímeros reprocesados. Específicamente, este equipo manipula activamente la energía térmica y de corte mecánico para estabilizar entradas impredecibles. En esta guía completa, exploraremos la mecánica técnica de cómo funciona esta maquinaria, por qué supera consistentemente a los métodos de extrusión más antiguos y cómo configurar adecuadamente un sistema completo para maximizar la eficiencia en su fábrica.
Para comprender plenamente por qué es necesaria una tecnología de extrusión avanzada, primero debemos examinar los puntos débiles inherentes al procesamiento de plásticos recuperados. A diferencia de las resinas vírgenes que ofrecen propiedades térmicas y mecánicas predecibles, las matrices de desechos introducen múltiples variables de procesamiento que pueden desestabilizar instantáneamente las líneas de extrusión estándar.
Imagínese un enorme gaylod de escamas mixtas de polietileno de alta densidad procedentes de diversas instalaciones de reciclaje municipales que llegan a la garganta de alimentación. Un solo lote puede contener materiales de jarras de leche, cajas moldeadas por inyección y tuberías industriales. En consecuencia, estos componentes mixtos poseen índices de flujo de fusión drásticamente diferentes y se funden a velocidades variables. Cuando se introduce en una máquina estándar, esta variación provoca una fusión desigual, picos erráticos de par del motor y fluctuaciones peligrosas de presión en el cabezal del troquel. Lograr una presión de fusión estable requiere equipos diseñados explícitamente para forzar la homogeneización.
Los copos lavados posconsumo rara vez quedan impecables. Incluso después de una clasificación agresiva y un lavado por fricción, los plásticos recuperados a menudo retienen humedad residual, suciedad, etiquetas de papel, partículas de aluminio y adhesivos químicos. Los polímeros higroscópicos, como el tereftalato de polietileno, absorben la humedad directamente en su estructura molecular. Si se procesa sin una desvolatilización adecuada, esta humedad rápidamente se convierte en vapor bajo altas temperaturas del barril. Esto crea huecos en los gránulos finales y provoca graves defectos estructurales en el producto final moldeado.
Los plásticos poseen una estricta historia térmica. Los materiales reciclados ya han sido sometidos a calor y esfuerzos cortantes durante su fase inicial de fabricación. Someter estos polímeros a un mayor estrés térmico sin un control preciso de la temperatura conduce a la escisión de la cadena polimérica, un proceso en el que se rompen largas cadenas moleculares. Los equipos que dependen únicamente de la fricción para fundir a menudo sobrecalientan el material. El resultado es decoloración, fragilidad y una pérdida catastrófica de resistencia al impacto.
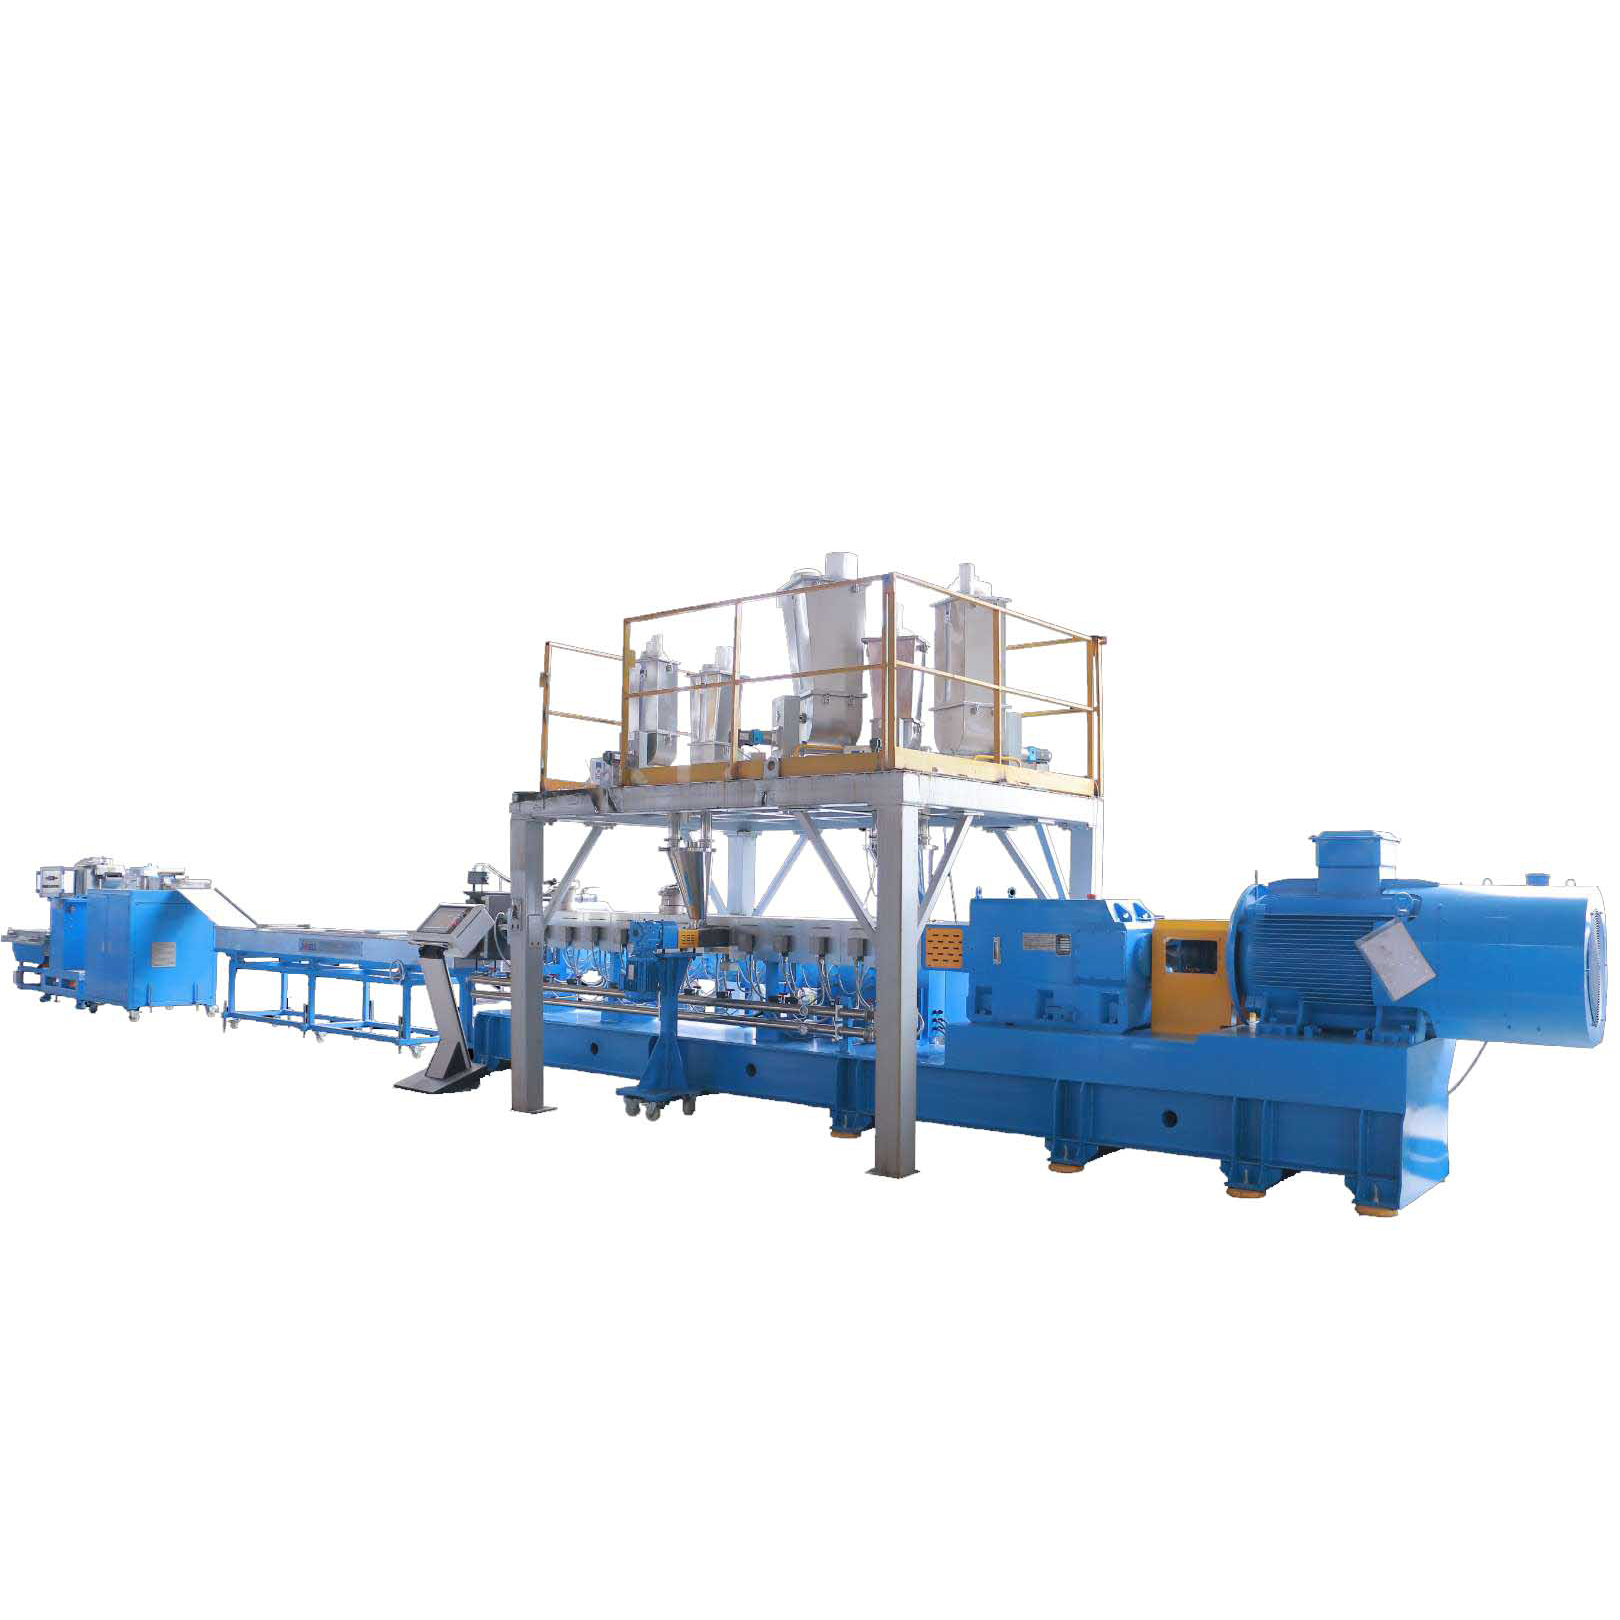
La arquitectura de ingeniería de un sistema de doble tornillo es fundamentalmente diferente de la de las máquinas tradicionales de un solo tornillo. Diseñado específicamente para manejar materiales complejos de múltiples fases, equilibra perfectamente las fuerzas de corte mecánicas con la dinámica térmica.
La mayoría de las operaciones de composición industrial utilizan un diseño de tornillo co-rotativo y completamente entrelazado. Debido a que ambos tornillos giran en la misma dirección dentro de un cilindro con tolerancias estrechas, el vuelo de un tornillo limpia constantemente el canal del tornillo adyacente. Este mecanismo de autolimpieza evita el estancamiento del material. Como resultado, los plásticos sensibles no permanecen en el cañón el tiempo suficiente para degradarse o quemarse. En la práctica, este diseño crea una distribución de tiempo de residencia estrecha y altamente predecible, lo que garantiza que cada partícula de polímero experimente exactamente la misma historia térmica.
El verdadero poder de esta tecnología reside en su perfil de tornillo modular. La composición de resinas recicladas a menudo requiere la adición de polímeros vírgenes o modificadores de impacto para restaurar las propiedades mecánicas. Al colocar estratégicamente bloques de amasado a lo largo del eje estriado, los ingenieros aplican una intensa tensión de corte para lograr una mezcla tanto dispersiva como distributiva. La mezcla dispersiva descompone los aglomerados sólidos y los geles no fundidos. Mientras tanto, la mezcla distributiva reorganiza continuamente el flujo de fusión para garantizar que los aditivos se distribuyan uniformemente por toda la matriz polimérica. Invertir en una línea de peletización de doble tornillo robusta permite a las instalaciones configurar relaciones específicas de longitud a diámetro, que generalmente oscilan entre 36:1 y 52:1, coincidiendo con los requisitos exactos de procesamiento del compuesto.
Para combatir la humedad y los contaminantes químicos que prevalecen en los materiales posconsumo, estas extrusoras cuentan con cilindros modulares equipados con zonas de ventilación de vacío de múltiples etapas. A medida que la masa fundida de polímero pasa por estos respiraderos, los tornillos giratorios renuevan continuamente la superficie de la masa fundida. Esta rápida renovación de la superficie permite que la humedad atrapada y los gases orgánicos volátiles se evaporen y se extraigan de forma segura mediante bombas de vacío de alta capacidad antes de que el plástico llegue al molde.
Al equipar una instalación de reciclaje, los directores de planta deben evaluar las diferencias fundamentales entre las tecnologías de extrusión. Si bien las máquinas más antiguas tienen un gasto de capital inicial menor, sus limitaciones operativas dificultan gravemente la capitalización de alto nivel.
| Característica | Extrusora de un solo tornillo | Extrusora de doble tornillo co-rotativa |
|---|---|---|
| Capacidad de mezcla | Limitado al flujo laminar simple; Mala dispersión de aditivos. | Mezclado intenso dispersivo y distributivo mediante bloques de amasado modulares. |
| Eficiencia de desgasificación | Baja renovación de superficie; lucha con el alto contenido de humedad. | La rápida renovación de la superficie permite una extracción profunda al vacío de la humedad y los COV. |
| Mecanismo de alimentación | Se basa en la fricción; propenso a surgir con escamas ligeras. | Alimentación por desplazamiento positivo; maneja fácilmente películas esponjosas y rellenos pesados. |
| Aplicación ideal | Bombeo de fusión y procesamiento de resinas vírgenes limpias y uniformes. | Combinación de mezclas de PCR variables y altamente contaminadas con aditivos. |
Aunque el costo inicial es mayor, invertir en maquinaria avanzada genera un retorno de la inversión mucho más rápido para las operaciones de capitalización. La capacidad de procesar chatarra más barata y altamente contaminada para convertirla en gránulos diseñados de alto valor aumenta drásticamente los márgenes de ganancias. Al integrar sistemas industriales especializados de peletización de plástico diseñados para flujos desafiantes como PET o poliolefinas mixtas, las instalaciones pueden reducir significativamente las tasas de desechos y minimizar el costoso tiempo de inactividad de las máquinas.
Una operación de composición exitosa depende de un sistema sincronizado de equipos auxiliares que trabajan en conjunto con el núcleo del extrusor. Cada componente debe especificarse para manejar la abrasividad y la variabilidad de los materiales recuperados.
La precisión en la garganta de alimentación dicta la calidad en el cabezal de troquel. Los dosificadores gravimétricos por pérdida de peso son absolutamente esenciales para preparar mezclas. Estos sistemas automatizados miden continuamente la masa del material que se alimenta y ajustan las velocidades del sinfín en tiempo real para mantener proporciones precisas de escamas, gránulos de resina virgen y rellenos minerales sólidos. Este control de circuito cerrado garantiza la precisión de la formulación y evita costosas tiradas de producción fuera de las especificaciones.
Debido a que los materiales recuperados inevitablemente contienen partículas extrañas no fundidas, es obligatoria una filtración sólida de la masa fundida. Directamente después de la brida del extrusor se integran cambiadores de pantalla continuos de doble pistón o filtros láser automáticos. Estos sistemas filtran impurezas microscópicas sin necesidad de que los operadores detengan el proceso de extrusión. Mantener una presión de fusión estable aquí es fundamental para maximizar el tiempo de actividad de la línea y prevenir la fractura de la masa fundida.
La etapa final consiste en cortar la masa fundida homogeneizada en gránulos uniformes y fáciles de manipular. La elección de una máquina peletizadora de plástico depende en gran medida de las propiedades térmicas del polímero y de su resistencia a la fusión. Los peletizadores de hebras son comunes para los plásticos rígidos de ingeniería, donde las hebras extruidas se enfrían en un baño de agua antes de cortarlas. Para materiales con menor resistencia a la fusión, los sistemas de anillo de agua o submarinos cortan el polímero directamente en la cara del troquel en un fluido refrigerante, lo que garantiza gránulos esféricos y libres de polvo.
Esta tecnología es lo suficientemente versátil como para procesar casi todos los principales polímeros comerciales, lo que permite diversas aplicaciones de reciclaje en múltiples sectores industriales.
El reciclaje de PET requiere una gestión estricta de su viscosidad intrínseca. Debido a que es muy sensible a la degradación hidrolítica en presencia de humedad y calor, la extrusión estándar hace que la viscosidad disminuya, lo que hace que el plástico sea demasiado quebradizo para su reutilización. Los sistemas co-rotativos combaten esto utilizando ventilación de vacío profundo para extraer la humedad instantáneamente durante la fase de fusión. Cuando se combina con equipos de policondensación de estado sólido posteriores, el proceso restaura con éxito la viscosidad para aplicaciones de calidad alimentaria.
Las poliolefinas posconsumo a menudo sufren agrietamiento por tensión ambiental y resistencia a la tracción reducida. Para que estos materiales sean viables para aplicaciones exigentes como piezas de automóviles, es necesario combinarlos. Los operadores en la fábrica mezclan fácilmente polipropileno recuperado con elastómeros modificadores de impacto para mejorar la dureza. Además, pueden incorporar de forma homogénea altas cargas de carbonato de calcio o talco para aumentar la rigidez y reducir los costos generales de material.
A medida que la industria avanza hacia alternativas sostenibles, las instalaciones de reciclaje procesan cada vez más ácido poliláctico y otros biopolímeros. Estos materiales son excepcionalmente sensibles al corte y propensos a una rápida degradación térmica. El control preciso de la temperatura y los perfiles de corte personalizables de los ejes de tornillo estriados permiten a los operadores procesar bioplásticos con suavidad, creando materiales de transición ecológicos para aplicaciones de embalaje.
Lograr la máxima eficiencia y una calidad constante de los pellets requiere un control diligente del proceso. Los operadores de plantas deben equilibrar las fuerzas mecánicas con la dinámica térmica a diario.
El perfil del tornillo debe diseñarse específicamente para la mezcla objetivo. Si el material sufre degradación térmica, los operadores deberían reducir el número de bloques de amasado agresivos y confiar más en elementos transportadores para reducir la energía mecánica específica. Por el contrario, si el objetivo es dispersar grandes volúmenes de negro de humo en una matriz reciclada, es necesario un perfil más agresivo con elementos de transporte inverso para aumentar el tiempo de residencia.
La alimentación constante es la base de una extrusión estable. La alimentación por hambre, en la que la velocidad de alimentación se controla independientemente de la velocidad del tornillo, es una práctica estándar. La sobrealimentación de escamas livianas puede causar puentes de material en la garganta de alimentación y picos de torque severos. La alimentación insuficiente conduce a un llenado inadecuado del barril y a la degradación del polímero. Mantener el motor a una capacidad de par óptima, normalmente entre el 75 y el 85 por ciento del máximo, garantiza una transferencia de energía uniforme.
El procesamiento de resinas recicladas introduce contaminantes abrasivos en el barril. Con el tiempo, esto desgasta las paletas del tornillo, aumentando el juego radial. Un espacio libre excesivo reduce la eficiencia de la composición, reduce la producción y provoca el reflujo del material. Las instalaciones deben implementar programas de mantenimiento de rutina para medir el desgaste de los tornillos e inspeccionar los puertos de ventilación de vacío en busca de bloqueos de polímeros, garantizando que el sistema de desgasificación funcione a su máxima capacidad.
Seleccionar el fabricante de equipos adecuado es una decisión de capital fundamental. La complejidad de las resinas recicladas significa que las soluciones disponibles en el mercado rara vez ofrecen resultados óptimos.
No existe una configuración universal para combinar plásticos de desecho. Un fabricante acreditado debe demostrar la capacidad de ingeniería para personalizar toda la línea. Esto incluye especificar la potencia exacta del motor, la relación longitud-diámetro, la metalurgia, las ubicaciones de ventilación y la filtración posterior en función de un análisis detallado del flujo de desechos específico del comprador.
Antes de comprometerse con una línea industrial a gran escala, los responsables de la toma de decisiones deberían exigir ensayos de laboratorio. Los socios líderes en equipos brindan instalaciones de prueba donde los compradores pueden procesar sus escamas recuperadas reales a través de máquinas a escala piloto. Estas pruebas validan el perfil de tornillo propuesto, confirman la efectividad de los sistemas de desgasificación y demuestran que los gránulos compuestos finales cumplirán con las especificaciones mecánicas requeridas, eliminando efectivamente el riesgo de inversión.
La extrusión avanzada de doble tornillo combina de manera experta mezclas de resinas recicladas, transformando desechos plásticos de bajo valor en gránulos premium altamente consistentes. Al ofrecer una mezcla dispersiva inigualable, un control preciso de la temperatura y una desvolatilización agresiva, esta tecnología supera las inconsistencias inherentes de la chatarra posconsumo. El éxito en la economía circular moderna requiere la combinación exacta y correcta de mezcla, ventilación y filtración. Los administradores de instalaciones que deseen mejorar sus capacidades de procesamiento deben explorar soluciones personalizadas de los líderes de la industria. Para configurar una línea de compuestos personalizada diseñada específicamente para sus flujos de materiales únicos, visite Jwell Recycling y consulte con expertos técnicos hoy.
Sí, pero la compatibilidad con los polímeros es clave. Un sistema de doble tornillo proporciona la mezcla mecánica intensa necesaria para mezclar polímeros compatibles sin problemas. Para polímeros incompatibles, el alto cizallamiento de la máquina permite la dispersión efectiva de compatibilizadores químicos, uniendo los diferentes plásticos en una matriz estructural estable.
Si bien el secado previo es muy recomendable para materiales higroscópicos sensibles a la humedad como PET o nailon, las extrusoras modernas equipadas con sistemas de ventilación de vacío de múltiples etapas altamente eficientes pueden manejar niveles de humedad significativamente más altos que las máquinas de un solo tornillo. En muchas configuraciones operativas, esta capacidad avanzada de desgasificación puede reducir o eliminar por completo la necesidad de procesos de presecado agresivos y que consumen mucha energía.
Con un estricto cumplimiento del mantenimiento de rutina y la utilización de recubrimientos metalúrgicos resistentes al desgaste, como barriles bimetálicos y tornillos de acero para herramientas especializados, una línea industrial de alta calidad puede funcionar de manera confiable durante décadas. Las piezas de desgaste necesitarán reemplazo periódico, especialmente cuando se procesan materiales altamente abrasivos que contienen fibra de vidrio o suciedad mineral, pero la maquinaria central está construida para una longevidad extrema.
La composición es el proceso de mejora del plástico. Permite a los fabricantes mezclar con precisión resinas vírgenes, modificadores de impacto, estabilizadores UV, antioxidantes y colorantes directamente en la chatarra fundida reciclada. Esto recicla efectivamente el material, asegurando que sus propiedades mecánicas, térmicas y estéticas finales igualen o en ocasiones superen las de los plásticos vírgenes puros.
Los resultados de producción varían ampliamente según el diámetro del tornillo de la máquina, la potencia del motor y la densidad aparente específica del material de entrada. Las líneas a escala industrial suelen oscilar entre 300 kg/h para mezclas especiales de biopolímeros y hasta 3000 kg/h o más para compuestos de poliolefinas de alto volumen. La alimentación gravimétrica adecuada garantiza que la línea alcance consistentemente su producción objetivo sin sobretensiones.
Los operadores confían en una combinación de control óptimo de la temperatura del material fundido y ventilación de vacío estratégica. A medida que el polímero desciende por el cilindro, los puertos de vacío incorporados extraen activamente vapor y gases volátiles. Al monitorear los manómetros de vacío y garantizar que los puertos de ventilación permanezcan libres de acumulación de polímero, los operadores pueden eliminar eficazmente la humedad de la masa fundida antes de que llegue al cabezal de troquel.


