
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-26 Origen:Sitio


Seleccionar el método de corte incorrecto degradará rápidamente la calidad del polímero. En la fábrica, producir pellets uniformes y de alta calidad es el elemento vital de cualquier operación de fabricación y reciclaje de plásticos. En última instancia, la geometría física y la densidad aparente de su producto final dictan su valor de mercado.
Sin embargo, no todos los polímeros sobreviven igualmente al proceso de granulación. Elegir un método de corte incompatible provoca roturas frecuentes de las hebras, generación excesiva de polvo o grumos derretidos que atascan brutalmente su equipo. Estas malas decisiones de ingeniería inevitablemente provocan costosos tiempos de inactividad de las máquinas y frustran gravemente a los operadores.
Informes recientes sobre el mercado mundial de reciclaje de plásticos destacan un cambio masivo hacia la economía circular, con un crecimiento anual constante en la recuperación de plástico rígido posconsumo. Las instalaciones están sometidas a una inmensa presión para procesar mayores volúmenes de pacas rígidas mixtas, lo que lleva los equipos a sus límites absolutos. Este cambio en la industria exige sistemas de granulación que ofrezcan un alto rendimiento sin intervención manual constante. En consecuencia, comprender el comportamiento material es más crítico que nunca.
En esta guía completa, desglosaremos exactamente qué plásticos prosperan en un sistema de corte de hebras. Aprenderá a identificar materiales que plantean desafíos mecánicos y descubrirá estrategias prácticas para optimizar toda su configuración para lograr la máxima eficiencia operativa.
Para determinar qué plásticos funcionarán sin problemas a través de su equipo, primero debe comprender el recorrido mecánico y térmico que realiza el polímero. La peletización de hebras no es una acción única. Más bien, es una operación secuencial y altamente coordinada que implica extrusión, enfriamiento, secado y, finalmente, corte.
El estado físico de la resina derretida dicta su compatibilidad. Propiedades como la resistencia a la fusión, la viscosidad y la conductividad térmica determinan si un polímero puede formar una hebra continua. Esta hebra debe sobrevivir a la tensión física de ser extraída del cabezal de la extrusora, a través de un baño de agua y hacia las cuchillas de corte sin hundirse hasta el fondo ni romperse bajo la tensión.
El proceso se inicia cuando la extrusora fuerza el plástico fundido y purificado a través de un cabezal de troquel diseñado específicamente. Los equipos modernos suelen contar con barriles bimetálicos avanzados y diseños de tornillos optimizados con una relación longitud-diámetro de 36:1 para garantizar una masa fundida perfectamente homogeneizada. Al salir de la cara del troquel, estas hebras brillantes caen inmediatamente en un baño de agua fría.
Imagínese el piso de la fábrica. Los operadores monitorean constantemente esta zona de transición porque la longitud y la temperatura de este baño de agua son las variables más críticas en toda la planta. El agua debe extraer el calor suficiente del polímero para solidificar la piel exterior. Esta piel sólida proporciona la resistencia a la tracción necesaria para que los rodillos de alimentación tiren de la hebra hacia adelante. Por el contrario, no debe enfriarse el núcleo tan rápidamente que el plástico se vuelva quebradizo. Encontrar este equilibrio térmico exacto evita una rotura catastrófica de la hebra antes de que el material llegue al rotor.
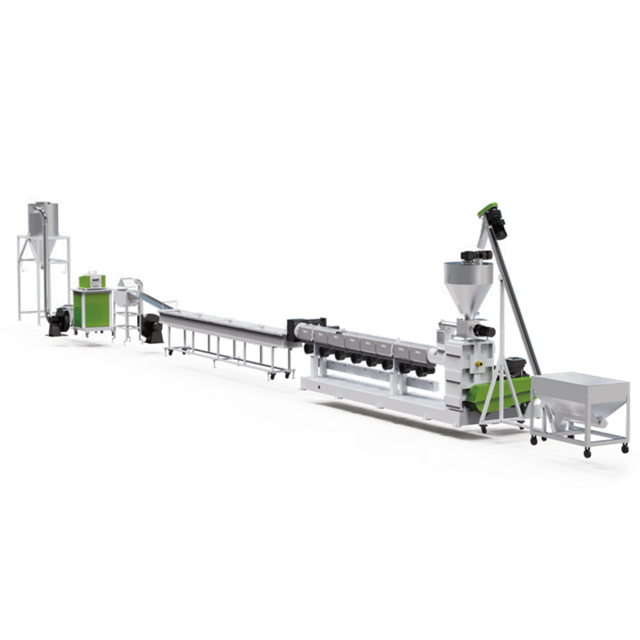
El método de peletización de hebras es el estándar indiscutible de la industria para el procesamiento de polímeros rígidos, ya que maneja fácilmente ligeras variaciones en el flujo de fusión sin requerir una intervención manual constante. Cuando se combinan con el material adecuado, estas máquinas funcionan continuamente durante días.
Podría decirse que el polipropileno y el polietileno, incluidas las variantes de alta y baja densidad, son posiblemente los materiales más comunes procesados con este método. Las poliolefinas poseen una resistencia a la fusión excepcional.
Cuando se extruyen, sus cadenas moleculares se alinean de una manera que permite que las hebras fundidas soporten con confianza su propio peso mientras cruzan el espacio de aire hacia el agua. Debido a sus curvas de enfriamiento predecibles y estructuras semicristalinas, se pueden procesar sin esfuerzo en una máquina peletizadora de plástico estándar . Cuando se utilizan poliolefinas limpias, los operadores normalmente disfrutan de turnos largos e ininterrumpidos con una generación mínima de polvo y dimensiones de pellets muy afiladas.
Los plásticos de ingeniería exigen un manejo térmico preciso debido a sus propiedades únicas, pero siguen siendo altamente compatibles con el corte de hebras cuando la línea está calibrada adecuadamente.
Tereftalato de polietileno: este polímero, que domina el sector del reciclaje de botellas, requiere un control meticuloso de la temperatura. Debido a que pasa de un estado amorfo a uno cristalino, el corte de hebras junto con el equipo de cristalización posterior produce resultados fenomenales. La naturaleza rígida de una hebra enfriada adecuadamente garantiza un corte limpio y satisfactorio.
Policarbonato y ABS: estos polímeros amorfos son famosos por su rigidez y estabilidad dimensional. No se encogen de forma impredecible cuando entran en el baño de agua. Esta estabilidad estructural los convierte en candidatos perfectos para un corte sin polvo, lo que da como resultado pellets de primera calidad y alto valor.
Poliamidas: Materiales como el nailon se procesan a temperaturas significativamente más altas y actúan como esponjas, absorbiendo la humedad rápidamente. Una cortadora de hilos maneja poliamidas maravillosamente, siempre que el operador mantenga la temperatura del baño de agua elevada entre 60 y 80 grados Celsius. Esto evita que los hilos sufran un choque térmico o absorban un exceso de agua antes de entrar en la cortadora.
El poliestireno, particularmente los grados de uso general y de alto impacto, definitivamente se pueden peletizar en hebras. El problema es que este material es inherentemente frágil.
Si el baño de enfriamiento está demasiado frío, la caída repentina de temperatura crea graves tensiones internas. Las hebras se romperán como ramitas secas incluso antes de tocar los rodillos de tracción. Al implementar controles termostáticos precisos, los gerentes de planta pueden dominar esta naturaleza frágil, asegurando una producción continua y rentable.
Para simplificar su proceso de selección de equipos, revise este desglose técnico de la compatibilidad de polímeros con sistemas de corte de hilos estándar.
| Categoría de polímero | Resistencia a la fusión | Hilo Idoneidad de corte | Enfoque operativo |
|---|---|---|---|
| Poliolefinas como polietileno y polipropileno. | Alto | Excelente | Configuración de baño de enfriamiento estándar; proceso altamente estable. |
| Resinas de ingeniería como policarbonato y nailon | Medio a alto | Muy bien | Requiere un control preciso de la temperatura del baño de agua para evitar el choque térmico. |
| Elastómeros blandos como TPU y PVC blando | Bajo | Pobre | Propenso a enrollarse alrededor de los rotores; Se recomienda encarecidamente la peletización bajo el agua. |
| Compuestos altamente cargados como los reforzados con fibra de vidrio. | Alto | Justo | Forma hebras estables pero provoca un desgaste severo de la hoja; Requiere rotores de carburo de tungsteno. |
Una cortadora de hilos nunca funciona de forma aislada. Actúa como el instrumento de precisión final dentro de un ecosistema mecánico mucho más grande.
Cuando se procesan desechos duros posconsumo, como cajas de baterías trituradas, tuberías extruidas o recipientes gruesos de detergente, todo el sistema debe diseñarse para lograr sinergia. Una especializada de peletización de plástico rígido línea integra el lavado, la trituración, la fusión y el corte de materiales en un flujo de trabajo automatizado y sin interrupciones. Los sistemas de grado industrial suelen estar diseñados para manejar capacidades que oscilan entre 300 y 1000 kilogramos por hora.
Primero, las escamas rígidas se introducen en la extrusora. Los sistemas de filtración de alta resistencia, como los cambiadores de pantalla de doble pistón, purgan los contaminantes no fundidos, como papel de aluminio o etiquetas de papel, que de otro modo provocarían la ruptura de una hebra en el baño de agua. Una vez que esta masa fundida purificada se extruye y se enfría, el cortador toma las riendas. El resultado resultante es un lote de gránulos cilíndricos uniformes que cuentan con una excelente fluidez, que es una métrica crítica para los compradores que operan máquinas de moldeo por inyección de alta velocidad.
Si bien los polímeros estándar se procesan sin esfuerzo, los administradores de instalaciones también deben lidiar con materiales que luchan activamente contra el proceso de corte. Reconocer estas limitaciones a tiempo evita daños catastróficos en los equipos y tiempos de inactividad agonizantes.
Los elastómeros con una dureza Shore baja, inferior a 70, son una pesadilla para las cortadoras de cordones tradicionales. Los materiales blandos como el poliuretano termoplástico y el PVC blando altamente plastificado siguen siendo frustrantemente pegajosos incluso después de un largo baño en un baño frío.
Cuando estas hebras gomosas entran en la cámara de corte, se deforman y doblan en lugar de cortarse limpiamente. Se pegan al cuchillo de cama y se agrupan. Lo peor de todo es que se enroscan firmemente alrededor de los rotores de corte giratorios, lo que obliga a apagar completamente la máquina. Si bien algunos grados más duros se pueden manejar con agua intensamente refrigerada, los peletizadores submarinos son objetivamente la opción más inteligente para las resinas ultrablandas.
Los polímeros con un índice de flujo de fusión excepcionalmente alto se comportan más como un jarabe caliente que como un gel viscoso. Estos líquidos de baja resistencia al derretimiento simplemente no pueden sostener una hebra continua. Se hunden fuertemente en el momento en que salen del troquel, acumulándose en el fondo del baño de enfriamiento o rompiéndose por completo antes de que los rodillos de tracción puedan agarrarlos.
Los plásticos muy cargados de aditivos estructurales presentan un grave desafío mecánico. Los compuestos que contienen altos porcentajes de fibra de vidrio, carbonato cálcico o talco actúan exactamente como el papel de lija.
Si bien forman hebras hermosas y estables, causan estragos en las hojas de acero estándar. Empujar compuestos muy cargados a través de una cortadora básica desgastará rápidamente los rotores de corte. En cuestión de horas, la máquina comenzará a masticar el plástico en lugar de cortarlo, generando gránulos desiguales y una enorme cantidad de polvo de polímero en el aire.
Lograr resultados consistentes y de alta calidad requiere algo más que simplemente accionar un interruptor de encendido. Los administradores de instalaciones deben comprender en detalle los parámetros operativos que gobiernan el proceso. El ajuste fino de su línea de peletización de plástico garantiza que las hebras permanezcan intactas, que las cuchillas duren más y que el producto final cumpla con las estrictas tolerancias de la industria.
La dinámica térmica del baño de agua dicta la estabilidad física de tu cabello. Si el agua está demasiado fría, el plástico se rompe dentro de la cámara de corte. Por el contrario, si el agua está demasiado caliente, el núcleo de la hebra sigue siendo una pasta fundida, lo que hace que el plástico manche las cuchillas y deje feas colas en los gránulos cortados.
Los operadores deben utilizar baños controlados termostáticamente equipados con intercambiadores de calor. Un truco común en las fábricas es crear un flujo de agua turbulento justo en la cara del troquel para evitar que las hebras calientes se peguen entre sí. A esto le sigue un flujo laminar suave para guiarlos suavemente hacia la sección de secado.
La tensión mecánica es un delicado acto de equilibrio. La velocidad de los rodillos de tracción engomados debe estar perfectamente sincronizada con la velocidad de salida del extrusor.
Si la máquina tira demasiado agresivamente, estira las hebras fundidas y las adelgaza hasta que se rompen. Si tira con demasiada lentitud, los hilos se acumularán y se enredarán en el agua. Las líneas modernas utilizan variadores de frecuencia avanzados para establecer un sistema de retroalimentación de circuito cerrado, ajustando automáticamente la velocidad del rodillo para que coincida con fluctuaciones menores en la presión de fusión del extrusor.
La humedad es el enemigo acérrimo de los pellets de plástico de alta calidad. Si el agua se arrastra sobre los hilos y entra en la cámara de corte, convierte el polvo plástico en una pasta altamente abrasiva. Esta pasta destruye los cojinetes y desgasta las cuchillas rápidamente. Además, los pellets húmedos son totalmente inaceptables para los fabricantes secundarios.
Las cuchillas de aire de alta velocidad deben colocarse con absoluta precisión. Las mejores prácticas de ingeniería dictan colocar la cuchilla de aire en un ángulo de 45 grados en contra de la dirección del recorrido del hilo. Esta orientación específica elimina violentamente toda la humedad de la superficie antes de que la hebra toque los rodillos de alimentación.
Invertir en bienes de capital requiere mirar más allá del precio inicial. Los tomadores de decisiones deben evaluar las especificaciones técnicas en comparación con su rendimiento de material específico, centrándose en gran medida en la durabilidad y la accesibilidad al mantenimiento.
La composición metalúrgica de su cámara de corte dicta su programa de mantenimiento. Para operaciones de reciclaje estándar que procesan polietileno limpio y sin relleno, el acero para herramientas con alto contenido de carbono como el D2 ofrece una solución altamente rentable.
Sin embargo, si su instalación procesa plásticos de ingeniería rígidos o compuestos abrasivos rellenos de vidrio, la actualización a rotores de carburo de tungsteno sólido es un gasto de capital obligatorio. Si bien es frágil, el carburo resiste ferozmente la abrasión, lo que garantiza cortes limpios en procesos de producción agotadores sin necesidad de detener el afilado a mitad del turno.
En el mundo del procesamiento de plásticos, el tiempo de inactividad reduce las ganancias. Ya sea que un operador esté realizando un cambio de cuchilla de rutina, ejecutando un cambio de color o eliminando un atasco, necesita acceso instantáneo a la cámara de corte.
Priorice los diseños de máquinas que ofrecen acceso sin herramientas. Los sistemas equipados con abrazaderas de liberación rápida y cubiertas con bisagras permiten que un solo técnico exponga el rotor, aspire la cámara y reanude la producción en menos de veinte minutos. Una máquina que tarda dos horas en limpiarse destruirá silenciosamente su producción diaria.
Para los gerentes de reciclaje y ejecutivos de fabricación, la adquisición de maquinaria debe justificarse mediante modelos financieros rigurosos. Cuando se lo compara con tecnologías alternativas, el corte de cordones presenta un argumento económico muy convincente.
Desde el punto de vista del gasto de capital puro, este sistema requiere una inversión inicial significativamente menor que una instalación de peletización submarina. No es necesario adquirir complejas cortadoras de troqueles, ni sistemas de circulación de agua a alta presión, ni costosos secadores centrífugos.
En cuanto a los gastos operativos, estas máquinas consumen mucha menos electricidad. Los costos de reemplazo de las hojas son altamente predecibles y el sencillo diseño mecánico significa que su equipo de mantenimiento interno puede reparar la máquina con herramientas estándar. En última instancia, el retorno de su inversión depende enteramente de la calidad del resultado final. Los gránulos estandarizados, uniformes y completamente secos alcanzan precios superiores en el mercado mundial de productos básicos.
Este método de corte tradicional sigue siendo el caballo de batalla confiable de la industria de procesamiento de plástico. Está diseñado exclusivamente para manejar una amplia gama de plásticos rígidos y semirrígidos, desde resinas de embalaje cotidianas hasta polímeros de ingeniería exigentes.
Si bien puede tener dificultades con elastómeros ultrablandos o fundidos muy líquidos, combinar el polímero adecuado con este método de corte garantiza una eficiencia operativa incomparable. Al dominar las temperaturas de su baño de enfriamiento, sincronizar sus velocidades de extracción e invertir en la metalurgia de cuchillas adecuada, puede reducir drásticamente el tiempo de inactividad y elevar la calidad de su producto final.
Seleccionar la maquinaria correcta es el paso más crítico hacia la rentabilidad a largo plazo. Recomendamos encarecidamente visitar el sitio web oficial de Jwell para explorar sus equipos de extrusión y granulación de alto rendimiento. Póngase en contacto con su equipo de ingeniería hoy para analizar sus requisitos de materiales específicos y permítales ayudarlo a construir un sistema de peletización personalizado para impulsar sus resultados.
Sí, es excepcionalmente eficaz para procesar plásticos reciclados, especialmente dentro de un flujo de trabajo de materiales rígidos. Sin embargo, debido a que los plásticos posconsumo a menudo contienen impurezas ocultas como papel, escamas de metal o suciedad, su línea de extrusión debe estar equipada con filtros de fusión y cambiadores de pantalla robustos. Cualquier contaminante que logre pasar a través del cabezal del troquel creará puntos débiles en el polímero fundido, lo que hará que las hebras se rompan en el baño de agua antes de poder cortarlas.
La rotura de hilos es un dolor de cabeza operativo común, generalmente relacionado con tres culpables principales. En primer lugar, una mala filtración de la masa fundida permite que la contaminación altere la integridad estructural de la hebra. En segundo lugar, las temperaturas inadecuadas del baño de agua provocan una gran fragilidad si el plástico recibe golpes con agua demasiado fría. Finalmente, un desajuste mecánico en el que los rodillos de tracción corren más rápido de lo que empuja el extrusor crea una tensión excesiva, rompiendo las hebras bajo la tensión física.
La diferencia fundamental radica en el estado físico del plástico en el momento exacto del corte. Un cortador de hilos corta el plástico después de haberlo estirado en hilos continuos y solidificado completamente en un baño de enfriamiento. Por el contrario, un sistema de anillo de agua corta el plástico mientras aún es una pasta fundida caliente directamente en la cara del troquel, arrojando inmediatamente esas gotas calientes a un anillo de agua en circulación para que se enfríe. El corte con hebras es superior para materiales rígidos con alta resistencia al fundido, mientras que el corte con anillos de agua se prefiere para resinas pegajosas.
El exceso de polvo suele deberse a cuchillas de corte desafiladas, separación incorrecta entre el rotor y la cuchilla base o al procesamiento de materiales quebradizos a una temperatura incorrecta. Para mitigar el polvo, los operadores deben asegurarse de que el espacio entre las cuchillas giratorias y la cuchilla fija esté calibrado exactamente según las especificaciones del fabricante. Además, mantener las hojas afiladas y asegurarse de que el núcleo de plástico retenga un ligero calor residual antes de cortar promoverá un efecto de corte limpio en lugar de un efecto de rotura.
Para el tereftalato de polietileno, la temperatura del baño de agua se debe controlar cuidadosamente y generalmente se debe mantener más caliente que los baños de poliolefina estándar. Un rango de temperatura óptimo suele oscilar entre 40 y 60 grados centígrados. Si el agua está demasiado fría, los hilos se vuelven instantáneamente quebradizos y se romperán bajo tensión. Mantener el baño moderadamente caliente permite que los hilos se solidifiquen en el exterior mientras se mantiene suficiente flexibilidad para navegar por los rodillos de tracción sin fracturarse.


