
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-11-15 Origen:Sitio


¿Sabía que la mala calidad de los pellets drena silenciosamente las ganancias de una instalación de reciclaje? Al caminar por la fábrica, los operadores a menudo se centran únicamente en el rendimiento. Los compradores, sin embargo, se preocupan por el molde final. Rechazarán inmediatamente los plásticos reciclados que sean desiguales, húmedos o degradados térmicamente.
Análisis de mercado recientes revelan un cambio masivo en el sector del reciclaje. Las marcas de consumo globales están presionando agresivamente para lograr un mayor contenido reciclado posconsumo en sus envases. Esta tendencia en toda la industria significa que los usuarios finales ahora esperan que los gránulos reciclados funcionen de manera idéntica a los polímeros vírgenes. La tolerancia al plástico reciclado que no cumple con las especificaciones se está reduciendo rápidamente. Las especificaciones precisas ya no son sólo un objetivo operativo. Son la base para la supervivencia comercial.
En esta guía completa, aprenderá los parámetros físicos y químicos exactos necesarios para producir resina reciclada de grado industrial. Exploraremos cómo las configuraciones de maquinaria específicas logran estos puntos de referencia y detallaremos los ajustes operativos que mejoran su producto final.
Para comprender completamente cómo se controlan las especificaciones estrictas, primero debe comprender la mecánica subyacente. Una línea de granulación no es simplemente un tubo calentado que expulsa el plástico derretido. Es un sistema de composición integrado diseñado para transformar residuos posconsumo en materias primas estandarizadas. Este proceso representa el paso final y más crítico en el reciclaje mecánico.
El objetivo principal va mucho más allá de simplemente derretir escamas de plástico. El sistema debe homogeneizar la masa fundida, filtrar meticulosamente las impurezas microscópicas y remodelar el polímero hasta convertirlo en un gránulo uniforme. Esto permite al usuario final reemplazar directamente los polímeros vírgenes en su fabricación posterior.
El recorrido de los residuos plásticos a través de estos equipos está muy orquestado. Cada componente juega un papel específico en la determinación de la calificación final del resultado.
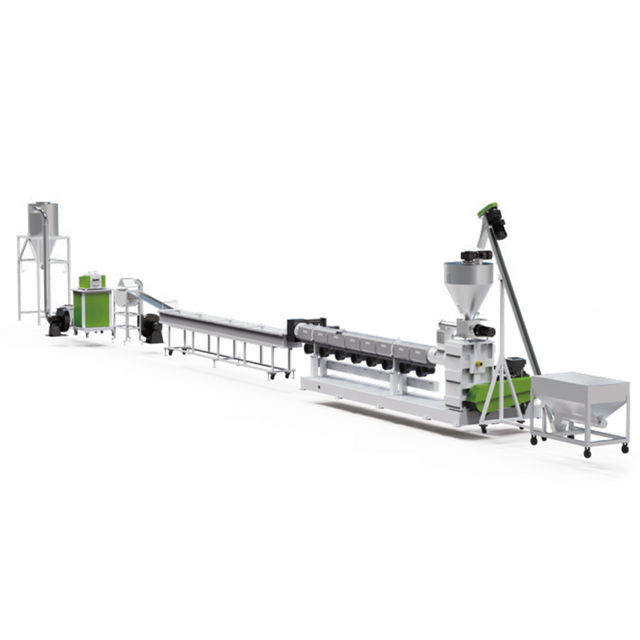
En la industria del reciclaje de empresa a empresa, las propiedades físicas y químicas determinan la viabilidad comercial. Los productos de alta calidad obtienen precios superiores en el mercado. Reducen drásticamente los riesgos operativos para el moldeador por inyección o el soplador de película que utiliza el material.
Los fabricantes operan bajo tolerancias increíblemente estrictas. Los tamaños inconsistentes o la humedad atrapada arruinarán el producto moldeado final. Una botella de champú puede sufrir rayas plateadas visuales. El parachoques de un automóvil podría sufrir una debilidad estructural catastrófica. En consecuencia, las instalaciones que garantizan especificaciones documentadas y repetibles aseguran contratos a largo plazo y márgenes de beneficio significativamente mayores.
Desde un punto de vista operativo por parte del comprador, los materiales fuera de especificación causan graves interrupciones. Los gránulos que son demasiado grandes formarán puentes en la garganta de alimentación de una máquina de moldeo por inyección. Esto detiene abruptamente la producción. Además, si los contaminantes microscópicos pasan por alto el cambiador de malla, estas impurezas provocan un desgaste prematuro de la costosa maquinaria de moldeo. El estricto cumplimiento de los parámetros de calidad es un requisito estricto para la eficiencia de la cadena de suministro.
La producción de resina de calidad industrial requiere que los operadores controlen varios parámetros distintos. Una de alto rendimiento línea de granulación de plástico está diseñada específicamente para mantener estas métricas exactas dentro de umbrales aceptables. Comprender estos puntos de referencia es el primer paso para optimizar su rendimiento diario.
| del objetivo de la industria | de parámetros | en la fabricación downstream |
|---|---|---|
| Tamaño del pellet | 2 mm a 5 mm de diámetro | Garantiza tasas de fusión uniformes en los barriles de inyección. Previene quemaduras localizadas. |
| Contenido de humedad | Por debajo del 0,1 por ciento | Previene la expansión del vapor. Elimina marcas de separación y huecos estructurales en piezas moldeadas. |
| Densidad aparente | Por encima de 0,6 g/cm³ | Optimiza el peso de envío por contenedor. Garantiza una alimentación por gravedad estable en las tolvas. |
| Índice de flujo de fusión | Coincide con el material de entrada ±10% | Conserva la resistencia a la tracción original. Mantiene la viscosidad adecuada para el llenado del molde. |
Podría decirse que la uniformidad dentro del rango de 2 mm a 5 mm es más importante que el tamaño exacto en sí. En el procesamiento posterior, el plástico se introduce en un barril calentado donde debe fundirse a un ritmo uniforme. Una mezcla caótica de piezas pequeñas y grandes hace que las más pequeñas se derritan más rápido. Potencialmente se degradarán antes de que los trozos más grandes se hayan plastificado por completo. Esta fusión desigual conduce directamente a puntos débiles.
La geometría del producto está determinada directamente por la tecnología de corte. Las formas cilíndricas son comunes en los polímeros rígidos de ingeniería que se pasan por un baño de agua. Por el contrario, las formas lenticulares se forman cortando la masa fundida directamente en la placa de la matriz bajo un anillo de agua. Estas formas redondeadas son muy preferidas para los sistemas de transporte automatizados. Carecen de bordes afilados, lo que reduce significativamente la generación de polvo durante el transporte neumático.
Lograr las estrictas especificaciones descritas anteriormente requiere maquinaria avanzada. La ingeniería subyacente del sistema de extrusión dicta los límites de la calidad que se puede lograr en la fábrica.
El corazón de toda la operación es el tornillo extrusor. La relación longitud-diámetro es una especificación crítica. Una proporción más larga, como 36:1, proporciona más tiempo de residencia para que el plástico se derrita suavemente y se mezcle bien. La geometría adecuada del tornillo combinada con la construcción del cilindro bimetálico garantiza que el plástico se plastifique principalmente mediante corte mecánico. Depender únicamente del calor conductor de las bandas del cañón provoca un sobrecalentamiento localizado. Un amasado suave protege las delicadas cadenas de polímeros y estabiliza el índice de fluidez.
Para cumplir con estrictas especificaciones de densidad, la extrusora debe contar con zonas de desgasificación robustas. A medida que el plástico se funde, la humedad residual y los gases volátiles de los detergentes se vaporizan. Los sistemas de alta gama utilizan puertos de desgasificación de vacío dobles. Estos extraen gases agresivamente antes de que el material llegue al cabezal del troquel. Si no se logra crear un vacío fuerte, se producen burbujas de gas atrapadas, lo que crea centros huecos que no superan las pruebas estructurales.
El reciclaje de plásticos blandos, como bolsas tejidas y películas agrícolas, presenta un conjunto único de desafíos mecánicos. Las extrusoras de plástico rígido estándar simplemente no pueden manejar estos materiales de manera eficiente. Los operadores deben ajustar su enfoque para mantener un rendimiento estable.
El principal obstáculo de las películas posconsumo es su densidad aparente excepcionalmente baja. Las películas livianas trituradas tienden a flotar, aglomerarse o formar puentes en una tolva estándar. Si el tornillo no se alimenta de manera constante, la salida aumenta. Este aumento repentino provoca fluctuaciones en la presión de la masa fundida y tamaños de pellets caóticos.
Para resolver estas inconsistencias en la alimentación, se recomienda encarecidamente integrar una Estos sistemas reemplazan la tolva estándar con un compactador cortador integrado. Dentro de este gran tambor mezclador, las paletas giratorias de alta velocidad crean un inmenso calor por fricción. Este corta, seca y semiplastifica los restos de película. Luego, la fuerza centrífuga empuja este material densificado directamente hacia la extrusora. Esta presión constante y forzada garantiza un proceso de extrusión altamente estable. línea de peletización de PP PE especializada.
Las películas agrícolas a menudo retienen una cantidad significativa de humedad incluso después de pasar por un exprimidor de línea de lavado. Si esta humedad entra en el barril, provoca una fuerte formación de espuma. El compactador actúa como la primera etapa de eliminación de la humedad eliminando el agua de la superficie mediante fricción. La desgasificación al vacío profundo en el barril maneja la humedad interna, asegurando gránulos sólidos.
Incluso con equipos de primer nivel, las variables ambientales y el desgaste de los componentes provocan desviaciones. El reconocimiento temprano de los defectos mediante la inspección visual del tamiz vibratorio permite a los operadores minimizar el desperdicio.
Los gránulos con uniones largas y fibrosas se conocen como colas. Estos se funden prematuramente en las máquinas de moldeo. Este defecto es causado casi exclusivamente por cuchillas rotativas desafiladas, temperatura incorrecta de la cara del troquel o presión neumática insuficiente de la cuchilla. Afilar las cuchillas y ajustar el flujo de agua de refrigeración suele resolver este problema al instante.
Los huecos visibles dentro del plástico indican una baja densidad aparente. La causa principal es el gas o la humedad atrapados. Los operadores deben inspeccionar y limpiar los filtros de la bomba de vacío inmediatamente. Asegúrese de que los puertos de ventilación no estén obstruidos con polímero fundido. Verificar que la materia prima esté adecuadamente presecada antes de procesarla.
Cuando los materiales se vuelven más oscuros que los de entrada o contienen motas de carbono, se ha producido una degradación térmica. Esto requiere bajar las temperaturas de la zona de extrusión. Compruebe si hay un cambiador de pantalla muy obstruido que esté aumentando el tiempo de residencia. A menudo es necesario purgar el cañón para eliminar los puntos muertos quemados.
Seleccionar el equipo correcto es una decisión comercial que impacta directamente su posicionamiento en el mercado. Un enfoque genérico no funciona en el reciclaje mecánico moderno. La maquinaria debe adaptarse a su flujo de entrada específico.
Si está procesando triturado rígido limpio, una configuración estándar de un solo tornillo suele ser suficiente. Sin embargo, si su materia prima consiste en materiales posconsumo altamente contaminados, es fundamental invertir en una máquina peletizadora de plástico de doble etapa de alta resistencia . La primera extrusora funde y realiza una filtración gruesa. El segundo funciona a una temperatura más baja para una filtración fina. Esto protege la cara del troquel de obstrucciones y garantiza resultados ultralimpios.
Los compradores modernos deberían priorizar los sistemas integrados con controladores lógicos programables avanzados. La automatización inteligente elimina el error humano. Monitorea continuamente la presión de fusión y ajusta automáticamente la velocidad del cortador. Esto garantiza que el tamaño permanezca perfectamente uniforme, independientemente de las pequeñas fluctuaciones en la alimentación del material.
Adquirir maquinaria excelente es sólo la mitad de la ecuación. Se requiere excelencia operativa para producir consistentemente materiales con calidad de especificación durante la vida útil del sistema. La implementación de estrictos procedimientos operativos estándar garantiza que la calidad no cambie entre turnos.
El mantenimiento de rutina no es negociable. Los filtros de pantalla deben cambiarse de manera proactiva antes de que la presión de fusión aumente más allá de los parámetros seguros. De lo contrario, los contaminantes atravesarán la malla de acero. La formación de los operadores es igualmente primordial. El personal debe estar capacitado para realizar pruebas rutinarias de flujo de fusión y análisis de humedad en el producto terminado. Permitir a los operadores interpretar estos resultados de laboratorio les permite realizar ajustes de temperatura en tiempo real. Esto evita la producción de lotes fuera de especificaciones antes de que se acumulen en el silo.
Las estrictas especificaciones físicas y químicas dictan el éxito a largo plazo de cualquier operación de reciclaje de plástico. Lograr un tamaño constante, una humedad mínima y una alta pureza requiere una comprensión profunda del comportamiento de los polímeros y equipos altamente confiables. Simplemente no es posible alcanzar estas estrictas tolerancias sin un sistema de corte y extrusión configurado correctamente.
Deje de perder márgenes por materiales fuera de especificaciones. Evalúe su configuración de extrusión actual con respecto a los parámetros discutidos hoy. Si su equipo tiene dificultades para mantener una densidad aparente o un flujo de fusión constante, es hora de actualizar su tecnología. Visite Jwell Recycling para explorar soluciones de compuestos avanzadas diseñadas para satisfacer las demandas cada vez mayores de la economía circular.
El estándar de la industria suele tener entre 2 mm y 5 mm de diámetro. La uniformidad dentro de este rango de tamaño específico es crucial porque garantiza una alimentación suave y consistente y una fusión uniforme dentro de las máquinas de moldeo por inyección utilizadas por los compradores finales.
Un sistema diseñado para PP y PE está diseñado específicamente para materiales blandos y livianos como películas agrícolas y bolsas tejidas. Cuenta con un compactador cortador integrado para calentar y densificar el material de bajo volumen mediante fricción antes de la extrusión. Una línea de plástico rígido generalmente utiliza una tolva estándar alimentada por gravedad.
Los centros huecos suelen ser el resultado de gases volátiles atrapados o de un exceso de humedad que se expande dentro del polímero a medida que se enfría. Esto indica que el sistema de desgasificación al vacío de su equipo está obstruido, la bomba de vacío tiene un rendimiento deficiente o la materia prima no se secó adecuadamente antes de ingresar al barril.
Si bien algunas máquinas avanzadas ofrecen versatilidad, se recomienda encarecidamente procesar polímeros similares juntos. Mezclar plásticos muy diferentes requiere perfiles de temperatura y velocidades de corte contradictorios. En última instancia, esto arruinará las especificaciones físicas y la resistencia mecánica del producto final.
El control de la humedad comienza con el exprimido mecánico o el secado centrífugo antes de que el material ingrese a la extrusora. Durante la extrusión, la utilización de puertos de desgasificación de vacío dobles extrae la humedad interna de la masa fundida. Finalmente, los secadores centrífugos de alta velocidad eliminan el agua superficial inmediatamente después del corte de peletización.
Las manchas negras son causadas principalmente por degradación térmica. Esto sucede cuando el material polimérico queda atrapado en zonas muertas dentro del cilindro o del cabezal del troquel y se quema. También puede ocurrir si el cambiador de pantalla está muy obstruido, lo que ralentiza el flujo de fusión y expone el plástico a un calor excesivo durante demasiado tiempo. La purga regular del barril y los cambios oportunos del filtro previenen este problema.


